机加工车间调配半合成切削液时,泡沫问题一直是困扰调液师傅的难题。泡沫溢出会污染机床、带走切削液,降低冷却润滑效果;选错消泡产品,还会出现切削液浑浊、分层、影响工件表面质量等问题。很多采购和调液人员在挑选半合成切削液消泡剂时,只看重消泡速度,忽略体系适配性,最后投入成本却达不到预期效果。想要选到合适的产品,需要抓住几个核心要点。
一、优先评估和半合成切削液的相容性
挑选半合成切削液消泡剂,相容性是首要判断标准。半合成切削液属于微乳化体系,本身成分复杂,含有乳化剂、防锈组分。如果消泡产品相容性差,加入之后会破坏乳化平衡,出现切削液发白、浑浊、分层的现象,长时间存放稳定性变差。
实操建议:采购前优先做样品测试,将消泡产品按比例加入切削液,静置观察,同时模拟车间循环剪切条件,查看是否出现漂油、析出等情况。
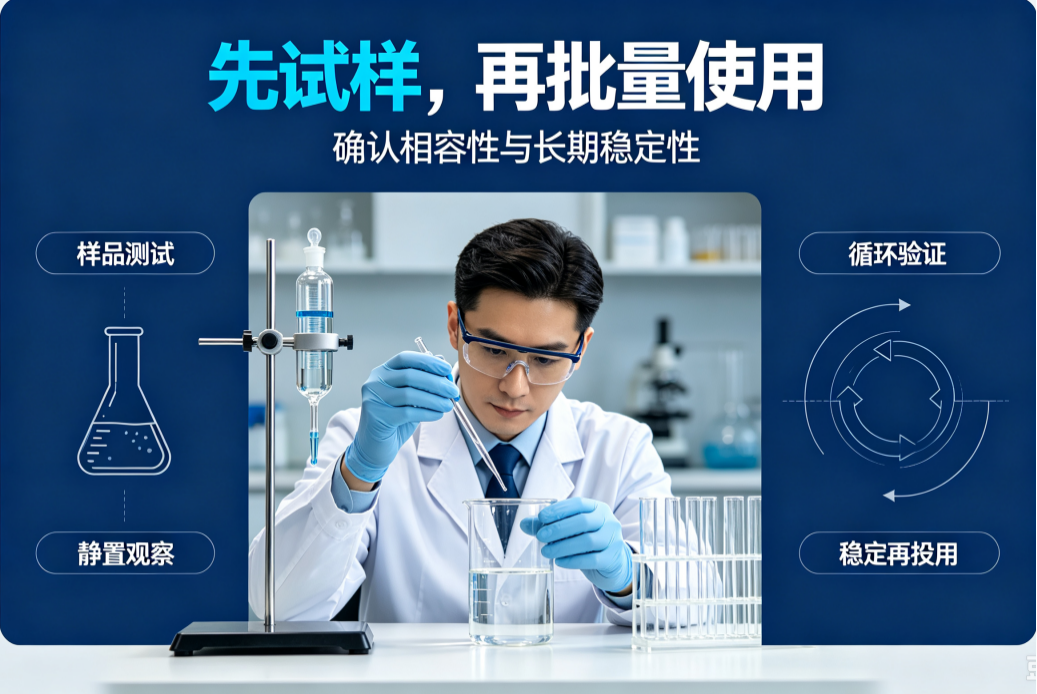
(消泡剂样品实验室模拟测试示意图)
二、根据加工材质选择产品类型
市面上主流的半合成切削液消泡剂分为有机硅类与聚醚类。有机硅类消泡速度快、抑泡时间长,成本更有优势,但含有硅组分,铝件精加工场景容易产生硅残留,影响后续喷涂。聚醚类大多无硅,不会残留污染工件,适配铝、镁等有色金属精加工,但消泡起效速度会慢一些。
加工碳钢、铸铁等普通工件,可优先考虑有机硅款;铝件、铝合金精细加工,建议选用无硅聚醚型半合成切削液消泡剂。
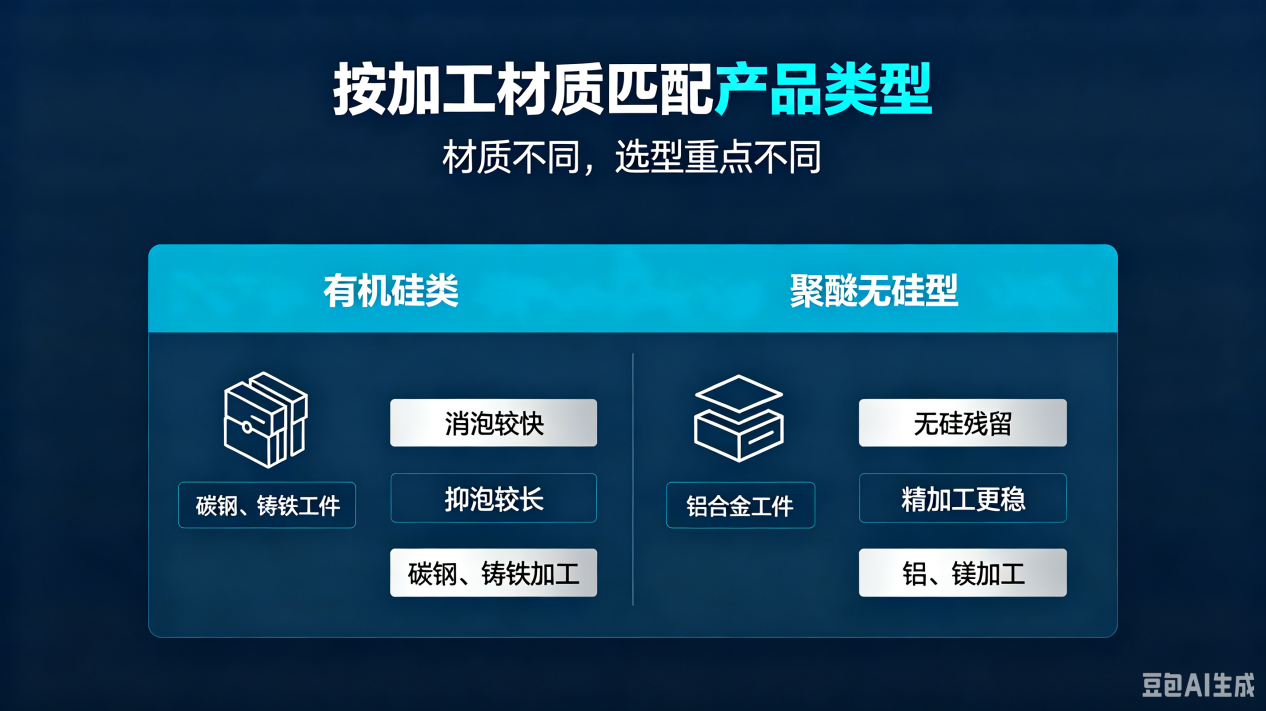
(有机硅类与聚醚无硅型消泡剂适配对比图)
三、关注长效抑泡能力,不盲目追求瞬时消泡
不少人选半合成切削液消泡剂只看滴入瞬间泡沫消失速度,忽略循环持续抑泡。机床循环喷淋持续剪切,短时间消泡的产品容易泡沫反弹,需要反复补加,拉高使用成本。现场测试时,要模拟持续循环,观察长时间运行后的泡沫状态,兼顾消泡与长效抑泡双重性能。
四、控制添加量,做好成本预判
半合成切削液消泡剂并非添加越多效果越好。过量添加不仅提升原料成本,还会干扰切削液本身防锈、润滑性能。常规添加比例较低,选型阶段就要确认理想添加范围,结合车间切削液总量核算使用成本。
总结
挑选半合成切削液消泡剂,核心逻辑不是挑选消泡快的产品,而是匹配自身切削液配方、加工材质、生产条件。做好样品相容性测试,区分有机硅和聚醚产品适用场景,兼顾消泡效果与体系稳定性,才能避免反复踩坑。中科鸿泰深耕消泡材料研发多年,拥有标准化生产基地,具备多项国家相关认证,自建配方实验室,储备上千款消泡配方,可针对不同半合成切削液体系定制适配的半合成切削液消泡剂,支持现场样品测试评估,为机加工企业解决切削液泡沫难题。
常见问题
Q1:半合成切削液消泡剂加进去之后切削液变浑浊是什么原因?
A1:大概率是消泡产品和切削液体系相容性不足,破坏了乳化结构。建议更换适配型号,务必提前开展样品测试。
Q2:铝合金加工,能不能用有机硅型半合成切削液消泡剂?
A2:铝合金精加工场景不建议,有机硅组分容易附着工件表面,造成后续涂装不良,优先选用无硅聚醚款。
Q3:半合成切削液消泡剂可以直接大批量投入生产槽吗?
A3:不建议。无论哪个品牌,正式投产前都需要实验室样品测试 + 现场样品测试,确认稳定后再批量使用。